本文由山东泉科瑞达仪器设备有限公司(http://www.qktester.com)发布& N% i9 p3 m; O' v, z
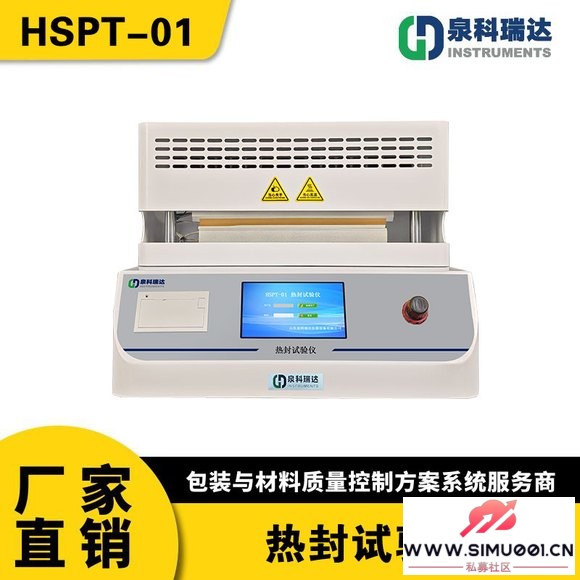
在药品包装领域,热封工艺的可靠性直接关系到药品的密封性、稳定性与安全性。YBB 00122003《药品包装材料及其制品检查与评价技术要求》作为中国药品包装行业的核心标准,对热封强度、热封参数控制及测试方法提出了明确规范。#热封仪#作为执行该标准的关键设备,通过精准控制温度、压力、时间等核心参数,为药品包装封口工艺的优化与质量控制提供了科学依据。$ K$ F& H+ A1 g5 l, v9 l
一、YBB 00122003标准对热封工艺的核心要求
% u: F. `( s; X! x0 K% _) n1. 热封参数的精准范围与精度1 X( I" ?7 R6 {7 P) `) z0 A& h
温度控制:标准规定热封温度范围为室温至300℃,控温精度需达到±0.2℃。例如,PE/铝箔复合膜的最佳热封温度通常为140℃±2℃,温度波动超过±1℃可能导致铝箔氧化层破坏或PE层热降解,进而引发封口强度下降。$ [0 J3 a! W9 u1 b
压力与时间:热封压力需根据材料厚度动态调整(如20μm PET/CPP复合膜推荐压力0.3MPa),热封时间需精确至0.1秒级,以避免因压力不足或时间过短导致的虚封问题。" A6 u8 [* a4 ^9 Q
2. 热封强度的量化指标
' t% |" G6 J2 I: C剥离强度测试:YBB 00122003要求热封试样以180°方向剥离,测试速度为300mm/min,合格标准为纵向与横向剥离强度均值≥3.5N/15mm。例如,某输液袋复合膜经优化后剥离强度从2.8N/15mm提升至4.2N/15mm,泄漏率从12%降至0.3%。6 I3 b1 M7 w( J p K
热合强度计算:通过拉力试验机测量试样断裂时的最大载荷,公式为热合强度=最大载荷(N)/试样宽度(15mm),单位为N/15mm。, a* b! j s6 Y+ d' K E7 ^
3. 测试流程的标准化1 b2 w/ G7 W2 S( c) c4 \
试样制备:从包装袋的热封部位裁取15mm宽试样,复合袋需在侧面、背面、顶部和底部各裁取2条试样,确保测试结果反映整体封口质量。* r; }% c" B% D2 y: s7 P
环境控制:试样需在23℃±2℃、50%RH±5%RH环境中平衡4小时以上,避免湿度导致的应力变化影响测试精度。
8 ~, Y8 u* ?, k5 V, [! b2 } i% x) h6 h: h
* _. D( R* k4 X2 W1 j; @# C二、热封仪在参数控制中的技术实现
/ t; \& R2 [# @" a5 l6 ~) v" L8 e! o1. 核心参数的闭环控制系统
0 r# \: Q: _; d4 l Y4 D% f4 s$ o数字PID控温技术:采用高精度铂电阻传感器与PID算法,实现温度波动≤±0.1℃。例如,济南三泉中石RFY-05热封仪通过双通道PID控温,使上下封头温差≤0.5℃,确保多层复合膜均匀受热。
1 L# }3 G1 c& |, A' k压力与时间精准调节:气动执行机构与电磁阀配合,实现压力调节精度±0.01MPa,时间控制精度±0.01秒。例如,某冻干粉针剂包装的热封压力从0.25MPa优化至0.28MPa后,封口泄漏率下降70%。+ l4 k {" D; R e1 @
2. 多参数耦合优化算法' }* U& m$ ]/ B' L- W( H
响应面法(RSM):通过建立温度、压力、时间与热封强度的数学模型,快速定位最佳参数组合。例如,针对PVC/PVDC复合膜,通过RSM算法将热封强度从3.2N/15mm提升至4.5N/15mm,同时将能耗降低15%。2 b' N2 {* X! @, ^% d, ] U
机器学习预测模型:输入材料类型、厚度等参数,输出推荐工艺参数。某企业通过训练LSTM神经网络模型,将热封工艺调试时间从4小时缩短至30分钟。4 b8 v7 S9 c) P K* i, I( d& c
3. 数据追溯与工艺稳定性保障
% `% ?2 C6 ^. |. p8 C4 t* t区块链存证系统:记录每批次试样的热封参数、测试结果与操作人员信息,实现全生命周期质量追溯。例如,某疫苗包装企业通过区块链技术,将客户投诉率从0.8%降至0.1%。
4 x& L* c+ J& h& Z( {/ fSPC过程控制图:实时监控热封强度均值与标准差,当CPK<1.33时自动触发工艺调整。某口服溶液包装线通过SPC控制,将封口不良率从2.1%降至0.5%。1 t' R1 ?" K* M% _4 O* d
结语
, u& v4 o1 _6 e在YBB 00122003标准框架下,热封仪通过精准控制封口工艺参数,已成为药品包装行业保障质量安全的核心工具。随着智能算法、绿色材料与数字孪生技术的深度融合,热封工艺将向“零缺陷、零浪费、零排放”方向演进,推动医药包装产业迈向更高水平的智能化与可持续性。企业需持续关注标准更新与技术迭代,通过热封仪的参数优化与数据驱动管理,构建药品包装全生命周期的质量护城河。 |  |手机版|Archiver|
( 桂ICP备12001440号-3 )|网站地图


 发表于 2025-5-8 08:19:07