圆柱锂电池自动点焊机:关键技术解析与产业化应用进展( A, f+ x: W( v3 ]
引言" {7 Z" T8 a: {5 {4 H+ M
随着新能源汽车、储能系统及消费电子产业的快速发展,圆柱锂电池因其标准化程度高、成本可控等优势,在动力电池领域占据重要地位。作为锂电池制造的核心工艺设备之一,自动点焊机的技术水平直接影响电池模组的连接可靠性、生产效率和安全性。本文从技术原理、设备构成、应用挑战及发展趋势等维度,系统解析圆柱锂电池自动点焊机的关键技术特征。
: q7 o, `3 q" _1 { f9 i一、技术原理与设备构成! J4 A; m+ U: F4 g6 B0 {, |+ R S
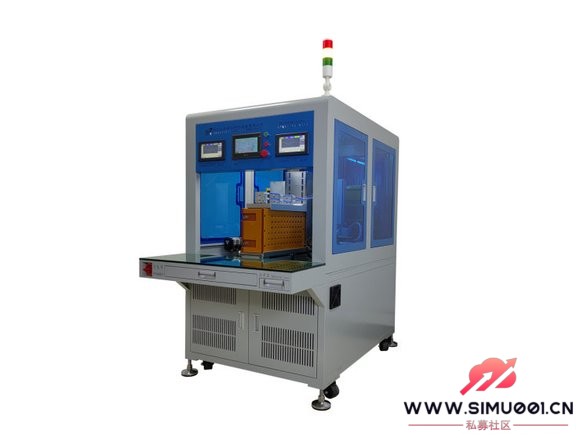
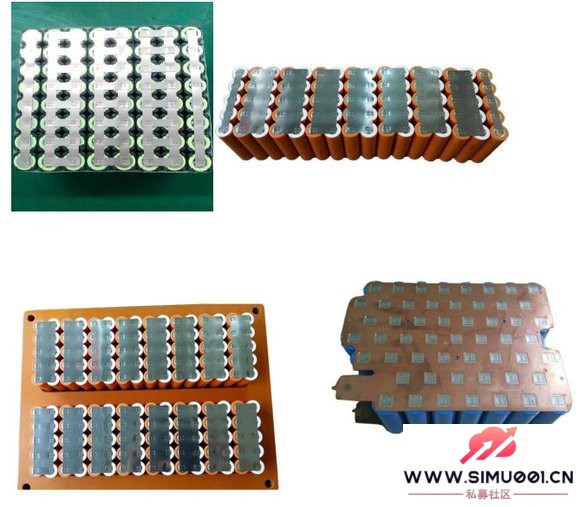
圆柱锂电池自动点焊机主要承担电芯极耳与集流体、电池模组串联连接等精密焊接任务,其核心技术基于电阻焊(Resistance Welding)或激光焊(Laser Welding)原理实现。
- b! c: K5 O' x! ^$ ^1. 电阻焊技术方案
! f3 g5 s# |6 _0 @8 D采用脉冲电流通过电极施加于焊接区域,利用接触电阻产生的焦耳热实现金属熔融连接。典型设备包含以下模块:! V9 ?* Z) Q$ g% f1 j: y
精密定位系统:通过伺服电机与视觉定位的协同控制,实现±0.02mm的重复定位精度(以18650电芯为例)
* @6 n! M1 U+ \. Y" V6 z6 D" |. ^能量控制系统:可编程焊接控制器(PWC)调节电流(1-5kA)、时间(1-10ms)、压力(50-300N)三要素
- d0 u% f7 d, Y. ]4 _质量监测模块:实时采集动态电阻曲线,通过算法分析焊点成形质量: o2 e0 M$ X2 d- _ ]! K
$ q' p6 E$ P4 s C/ P9 u
 ( \, x" n9 C M6 ^4 g) ~& Q
2. 激光焊技术方案5 e& ?: V4 H( q/ L
利用光纤激光器(波长1070nm)的高能量密度光束实现非接触焊接,具有热影响区小(<0.2mm)、适应异种材料焊接的优势:
- H% C% n9 q' }$ ^4 Q-光束整形系统:采用振镜扫描与准直镜组配合,实现0.1-2mm光斑直径可调
. i) z7 J) q' c2 ?$ X6 O# l; Q过程监控系统:集成高速CCD(≥5000fps)监测熔池形貌,结合光谱分析检测飞溅物
" ]0 {& q: ?% m X1 o! L+ X {闭环控制系统:基于焊接深度预测模型动态调整激光功率(100-1000W)与扫描速度(5-50mm/s)" s& _; Q1 u8 A/ x
二、产业化应用的核心优势
# `& j! g* {$ R {8 [$ L( B8 g5 D% h& R相较于传统人工点焊或半自动设备,全自动点焊机在圆柱锂电池量产中展现出显著技术优势:. f: K% F6 l# R s8 F
1. 生产效率提升
6 C8 J& F! f) O3 J! [- 单机焊接速度可达120-200PPM(以21700电芯为例)
3 ~) M8 F& n( N: d9 q- 支持多工位并行作业(如6工位转塔式设计)
. N) i, D2 y3 R$ P- 换型时间缩短至15分钟以内(通过快换夹具与参数记忆功能)
: {7 D a5 w. M$ W9 k8 h2. 质量一致性保障
: `) p5 c* i. ^) @) Z& r6 u0 t7 l2 W- 焊接合格率≥99.8%(依据GB/T 31485-2015标准)
, Q9 S( D( O( J* ]- c- 焊点抗拉强度波动范围≤5%(通过SPC过程控制)1 N$ Z6 @) B, O. e6 V
- 极耳偏移量控制在±0.1mm以内(采用高刚性C型焊头结构)4 G6 f! w3 [% \; w: f
3. 智能化升级潜力
! a) e6 T! l6 Z2 ^( e- 集成工业物联网(IIoT)接口,支持MES系统数据交互
/ }" x! |/ f M: y. b& F3 y- 搭载机器学习算法,实现焊接参数自优化(如动态补偿电极磨损)
3 x. V5 F) K" e7 A: ^2 m' U- 具备数字孪生功能,可进行虚拟调试与工艺仿真. k# R) K H: `3 |! l! Z) l/ t
三、关键技术挑战与解决方案
" _5 @$ g T6 D在实际应用中,圆柱锂电池自动点焊机仍需突破多项技术瓶颈:
) q9 i+ I- F& s6 u0 t1. 热影响区(HAZ)控制: [, V2 y& H$ I5 r
难点:过度热输入导致集流体晶粒粗化,影响电池循环寿命$ ^6 C" K4 f. U: Q1 ^/ P, P' t7 K
解决方案:3 M4 q `1 `( p- [9 e1 t
- 开发脉冲激光调制技术(脉宽10-100ns)( k \1 {* D- Y/ @9 R7 [6 k
- 应用铜-钢复合电极材料(导热系数≥350W/m·K)
+ F2 L5 ^9 l5 k0 u5 k! _- 引入主动冷却系统(液冷温度控制精度±1℃)
7 w5 {$ v: q$ i% a: y8 r' q2. 多材料适配性6 a3 m" e, x) ?: K9 W1 I" ~1 D7 c
挑战:高反材料(如铝极耳)的稳定焊接' h& E# F& d# S1 P
创新技术:" d u4 F" F* o) K
- 蓝光激光焊接(450nm波长,铝材吸收率提升至60%)
% W6 r% T6 ?- p& E- 磁场辅助焊接(抑制熔池飞溅)
# L" W: H, R* }& i- 预镀镍处理工艺(降低接触电阻)
. U6 u2 h6 z9 W4 ]; ~0 V在线检测可靠性
7 G: y; _' C0 o& r# D3 [9 H1 O* w现状:传统电参数监测存在15%-20%的漏检率 {2 F1 Z& p2 v2 R( F
突破方向:1 o, v8 v9 k/ d4 W- `" w9 b
- 多模态传感融合(声发射+热成像+等离子体监测)
- _, [, W; l y2 j3 a! ^/ ?7 ~- 基于深度学习的焊点缺陷分类模型(准确率>98%)
/ n2 X9 L' h6 V: }5 N- X射线实时成像系统(检测内部虚焊缺陷)2 D7 h7 J/ W; ~+ p! H5 V- C
9 S+ v3 H" S5 m- F: E
 - \, u2 l ~# B' y. H+ g S
四、未来发展趋势
* Z* H. m: D/ V5 x7 t, O面向TWh时代的锂电池产能需求,自动点焊机技术呈现以下演进方向:
; z% O8 |/ u, E3 c1. 超高速焊接技术. V+ {' O7 j" |2 k: M
- 开发500PPM级超高速焊接平台(采用线性电机驱动), |6 v8 g8 Z; h
- 研究多光束激光干涉焊接技术(同步完成多点连接)
) k6 A9 f/ |& ?0 c# z2. 智能化工艺链整合) [0 Y2 O1 K' Y& V
- 与涂布、卷绕设备形成数字主线(Digital Thread)
# t& p' P0 O3 O& M# Z- 构建焊接质量追溯系统(区块链数据存证)
* m+ M& v4 E$ [3. 绿色制造技术8 j: h, t b" A) R
- 推广节能型固态激光器(光电转换效率>40%)$ x# a3 J! O% s: k$ Z
- 开发无烟尘焊接工艺(真空腔体或局部气氛保护)
& p# _$ D- M& v7 e1 O( Y4. 柔性化生产系统: ], z/ W# w( U9 b
- 兼容全系列圆柱电芯(14650/18650/21700/4680等)- \/ e( S$ B8 U# \7 |# u
- 实现圆柱-方形-软包电池的共线生产(模块化设备架构)
% d% g4 X4 u- I/ ~' [+ h5 X结语
& y0 k' j, d( |" f7 q2 [2 b圆柱锂电池自动点焊机作为智能制造装备的典型代表,其技术进步直接推动着锂电池产业向高效率、高一致性、低能耗方向演进。随着新型焊接工艺、智能控制算法及跨学科技术的深度融合,下一代点焊设备将进一步提升锂电池制造的技术壁垒,为全球能源转型提供更可靠的装备支撑。 |  |手机版|Archiver|
( 桂ICP备12001440号-3 )|网站地图


 发表于 2025-2-9 08:02:51